
Spawanie laserowe w produkcji przemysłowej – kiedy technologia daje największe korzyści?
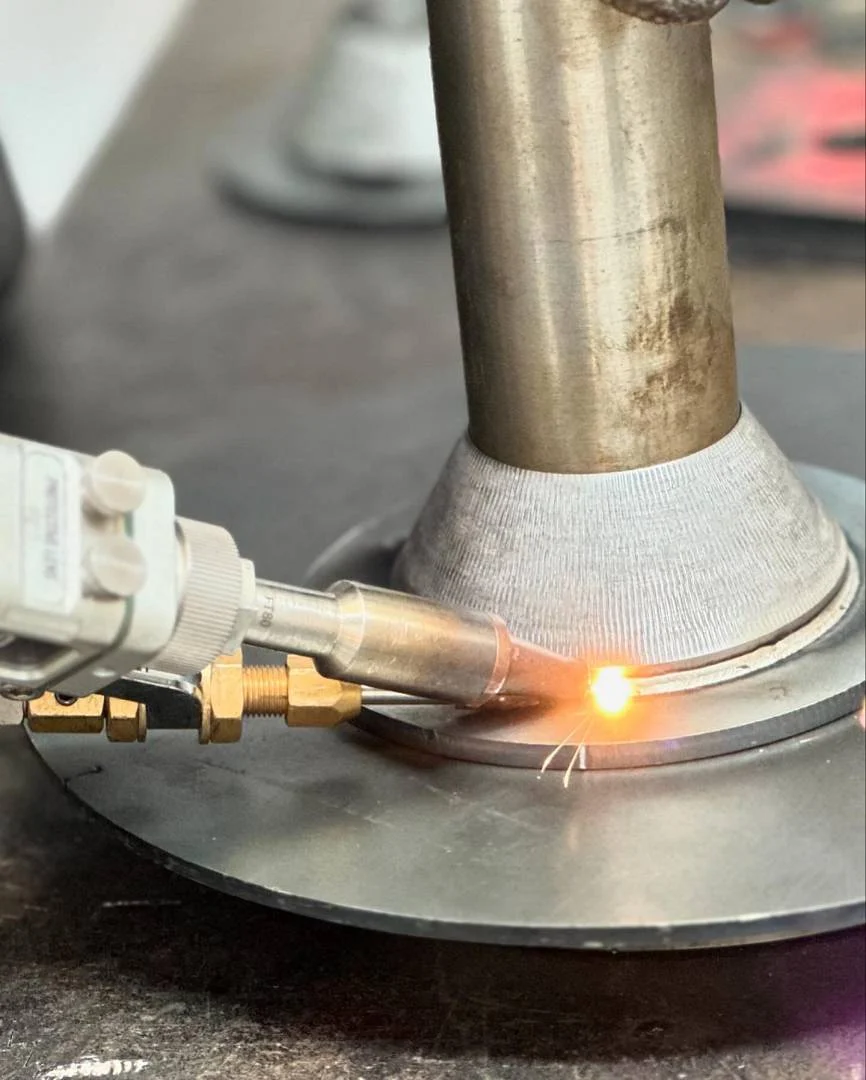
Linie produkcyjne w przemyśle metalowym stawiają coraz wyższe wymagania dotyczące prędkości oraz powtarzalności złączy. Zakłady wytwórcze poszukują metod łączenia materiałów, które całkowicie eliminują ryzyko niepożądanych odkształceń termicznych. Skupiona energia fotonowa zastępuje tradycyjne łuki elektryczne wszędzie tam, gdzie bezkompromisowa precyzja wyznacza standard gotowego wyrobu. Dokładna analiza zjawisk fizycznych zachodzących podczas tego procesu pozwala precyzyjnie określić moment, w którym wdrożenie wiązki fotonów generuje najwyższą opłacalność operacyjną.
Jak skoncentrowana wiązka światła przekształca spawanie laserowe w bezkonkurencyjny proces łączenia metali?
Zasada działania opiera się na stopieniu obszaru styku łączonych elementów przy użyciu niezwykle skondensowanej wiązki fotonów generowanej przez LASER (Light Amplification by Stimulated Emission of Radiation). Źródło optyczne wytwarza gęstość mocy rzędu 1 MW/cm², co wywołuje natychmiastowe przejście materiału w stan płynny. Cała operacja przebiega w osłonie gazu obojętnego bądź bezpośrednio w otoczeniu powietrza, pod warunkiem że obrabiany metal nie wykazuje podatności na szybkie utlenianie. Profesjonalne spawanie laserowe umożliwia formowanie spoin o szerokości od 0,2 do nawet 13 milimetrów, co daje inżynierom ogromną elastyczność projektową. Niewielka strefa wpływu ciepła oraz gwałtowne stygnięcie ciekłego metalu zapobiegają degradacji struktury krystalicznej rodzimego materiału. Taki mechanizm termiczny gwarantuje wyjątkową trwałość mechaniczną bez powstawania naprężeń wewnątrz gotowego wyrobu.
W jakich gałęziach przemysłu precyzyjne spoiny przynoszą oszczędności?
Największe korzyści finansowe uwidaczniają się w seryjnym wytwarzaniu detali o skomplikowanej geometrii oraz zróżnicowanej grubości ścianek. Zautomatyzowane ramiona robotów wyposażone w głowice optyczne pracują ze znacznie większą prędkością liniową niż urządzenia wykorzystujące tradycyjne elektrody. Brak konieczności czasochłonnej obróbki wykańczającej, takiej jak szlifowanie czy prostowanie zniekształconych elementów, bezpośrednio obniża jednostkowy koszt wytworzenia każdego detalu. Czystość samego procesu sprawia, że powstałe złącza spełniają restrykcyjne normy szczelności w branży motoryzacyjnej, lotniczej czy medycznej. Operatorzy maszyn zyskują możliwość łączenia ze sobą odmiennych stopów metali, które w klasycznych warunkach uchodziły za trudnospawalne. Zmniejszenie zużycia materiałów dodatkowych oraz gazów osłonowych przekłada się na natychmiastową optymalizację bilansu energetycznego przedsiębiorstwa.
Dlaczego minimalna strefa wpływu ciepła w technologii laserowej przewyższa tradycyjne metody spawalnicze?
Ograniczenie dopływu energii cieplnej do wąskiego paska przetopu chroni delikatne komponenty elektroniczne i czujniki znajdujące się w bezpośrednim sąsiedztwie złącza. Tradycyjny łuk elektryczny oddaje do otaczającego materiału ogromne ilości ciepła, wywołując pofalowanie cienkich blach oraz zmianę ich właściwości mechanicznych. Skupiona wiązka o gigantycznej gęstości energii nagrzewa wyłącznie punkt styku, a ciepło zostaje błyskawicznie odprowadzone w głąb chłodnej części detalu. Zjawisko to eliminuje powstawanie mikropęknięć w strukturze metalu, gwarantując niezmienną geometrię konstrukcji nośnych. Konstruktorzy mogą dzięki temu projektować cieńsze, lżejsze podzespoły bez obaw o utratę ich nośności pod obciążeniem dynamicznym. Powstała spoina charakteryzuje się gładkim licem oraz głębokim wtopieniem, co podnosi estetykę wizualną bez konieczności nakładania powłok maskujących.

Dodaj komentarz